

Motstandsstøtsveisemaskiner for metallskjøting
Høypresisjonsmotstandssveisesystemer konstruert for solid-state kontinuerlig ende-til-ende sammenføyning av stenger, ledninger, rør og metallprofiler.


Kategori Introduksjon
Motstandsstøtsveising er en solid-state termisk-mekanisk sammenføyningsprosess som brukes til å koble metallkomponenter ende-til-ende uten fyllmateriale. Fastklemte arbeidsstykker er justert under aksial kraft mens lavspenning, høy strømstyrke passerer gjennom grensesnittet tilstøtende. Den resulterende kontaktmotstanden genererer lokal varme, og plastiserer materialet før et aksialt opprørt slag smier skjøten. Denne prosessen brukes på kontinuerlige produksjonslinjer som behandler sirkulære stenger, trådmateriale, flate strimler og strukturelle profiler der strekkstyrken må samsvare med basismetallet. Valg av utstyr avhenger direkte av arbeidsstykkets tverrsnittsareal, materialets elektriske og termiske ledningsevne, og nødvendig kapasitet for opprørt kraft.
Hvordan motstandsstøtsveising fungerer
Sveisesyklusen er avhengig av koordinert levering av elektrisk energi og påføring av mekanisk kraft:
Klemming og justering:
Arbeidsstykkets ender er sikkert grepet i kobberlegeringselektrodekjever, og justerer grensesnittet og forhindrer sideveis forskyvning under belastning.
Nåværende oppsigelse og beholdning:
Strøm slår seg av mens klem- og smitrykk opprettholdes for å stabilisere kornstrukturen under avkjøling før frigjøring.
Nåværende konsentrasjon:
Elektrisk strøm flyter gjennom de tilstøtende flatene. Fordi grensesnittkontaktmotstanden er betydelig høyere enn bulkmetallet, konsentreres termisk energi nøyaktig ved leddgrensen, og øker grensesnitttemperaturen raskt.
Opprøring og smiing:
Når materialet når smiplastområdet, driver aksialt trykk endene sammen. Denne mekaniske forskyvningen driver ut smeltede oksider, urenheter og overflødig materiale, og danner en raffinert metallurgisk binding.
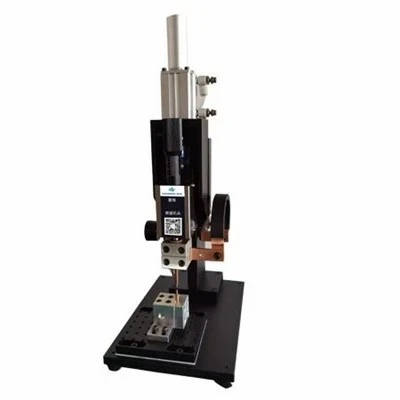
AC Resistance butt sveisere:Drevet av standard vekselstrømtransformatorer, designet for standard karbonståltråd og stangsammenføyning med stabil energieffekt.
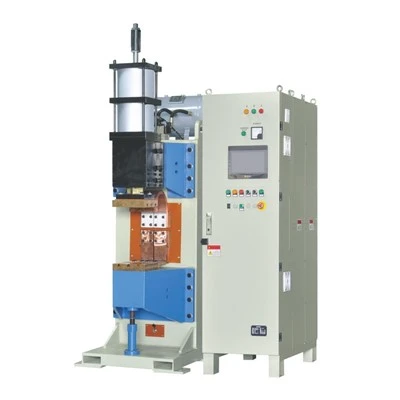
Medium Frequency Inverter (MFDC) stumpsveisere:Bruk høyfrekvent omformerregulering for å levere presis energikontroll, kortere sveisesykluser og balansert trefase elektrisk belastning, egnet for aluminium, kobberlegeringer og legert stål.
Pneumatiske klemsveiser:Bruk pneumatiske sylindre for rask, repeterbar griping av arbeidsstykket og stabil klemkraft over høyfrekvente produksjonsskift.
Servostyrte stumpsveiser:Integrer høypresisjons servomotorer og lineære kodere for å kontrollere forskyvning, hastighet og forstyrret avstand med streng dimensjonell repeterbarhet.
Kraftige stang- og profilsveisere:Bygget med stive støpte rammer og hydrauliske klemmemekanismer for å behandle store tverrsnittsarealer av strukturelle stålstenger og tunge industriprofiler.
Søknader
Tråd- og stangtrekkelinjer:
Kontinuerlig spoleskjøting for bearbeiding av stål, kobber og messingtråd.
01
Bilkomponenter:
Faststoffskjøting av ringemner, rørformede konstruksjonsenheter og styrekomponenter.
02
Verktøyfremstilling:
Sammensmelting av høyhastighets skjærehoder av stål til skafter av karbonstål for bor, rømmer og kontinuerlige båndsagblader.
03
Maskinvare og industrielle bøyler:
Produserer lukkede metallringer, håndtak og strukturelle trådrammer.
04
Nøkkelvalgsfaktorer
Tverrsnittsareal:
Målt i kvadratmillimeter ($mm^2$), bestemmer nødvendig transformator kVA-klassifisering og sekundær utgangsstrøm.
01
Materialegenskaper:
Elektrisk ledningsevne, termisk resistivitet og plastisk deformasjonsområde dikterer energitilførselshastigheter og nødvendige smikraftprofiler.
02
Slutt-ansiktstilstand:
Flathet, firkantethet og overflaterenhet før fastspenning påvirker kontaktmotstandens jevnhet.
03
Klem- og opprørskraft:
Mekanisk kraftkapasitet som kreves for å låse arbeidsstykket sikkert og levere tilstrekkelig smitrykk uten sklir.
04
Felles integritetskrav:
Mål strekkstyrke, utmattelsesgrenser og toleranser for fjerning av blits etter sveising.
05
Elektrodekjever:Skreddersydde kjeveprofiler av kobberlegering tilpasset spesifikke stangdiametre, rørstørrelser og geometriske seksjoner.
Klemmemekanismer:Pneumatiske, hydrauliske eller vekslende konfigurasjoner konstruert for spesifikke gripelaster.
Forskyvningskontroll:Integrerte lineære kodere og digitale skjermer for eksakt måling av opprørt slag i sanntid.
Integrasjon av materialhåndtering:Manuelle glidefester, pneumatiske justeringsføringer eller automatiserte lastegrensesnitt.
Systemer for fjerning av blits:Integrerte trimmeblader, broachingverktøy eller slipetilbehør for å fjerne utvendige sveisegrader umiddelbart etter opprørssyklusen.
FAQ

Diskuter dine metallstøtsveisekrav
Send inn dine arbeidsstykketegninger, materialspesifikasjoner, prøvebilder, målproduksjonskapasitet og krav til mekanisk ytelse for å motta en detaljert teknisk konfigurasjon.
[ Forespørsel om teknisk forslag ]
Vi er en av de mest erfarne produsentene og leverandørene av motstandsstøtsveisemaskiner i Kina. Med et profesjonelt produksjonsteam tilbyr vi et bredt spekter av produkter med overlegen kvalitet. Vennligst kjøp tilpassede motstandsstøtsveisemaskiner til konkurransedyktig pris fra fabrikken vår.